

Зморщені або обгорілі вкладиші для індукційного зварювання є типовими проблемами під час операцій індукційного зварювання. Ці дефекти можуть виникнути, коли енергія герметизації занадто висока, час нагрівання занадто довгий або вкладиш не контактує з отвором контейнера. У деяких випадках зморшки також можуть бути результатом недостатнього нагрівання або нерівномірного тиску під час нанесення.
Ключем до вирішення цих проблем є визначення справжньої причини перед зміною налаштувань машини або заміною вкладиша. Перевіркаіндукційний ущільнювач, застосування ковпачка, конструкція вкладиша та обробка горловини контейнера разом можуть допомогти покращити послідовність ущільнення та зменшити виробничі дефекти.
1. Що означають пом'ятий і спаленийІндукційні ущільненняВиглядати як?
Перед усуненням несправностей важливо розрізнити різні дефекти ущільнення.
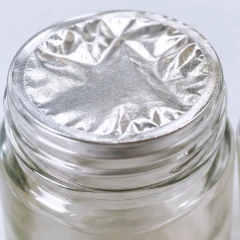
Зморшкувата індукційна пломба
Після запечатування алюмінієва фольга або поверхня вкладиша виглядають складчастими, рифленими, спотвореними або нерівними. Зморшки можуть з’являтися навколо краю або поперек частини ущільнювальної поверхні.
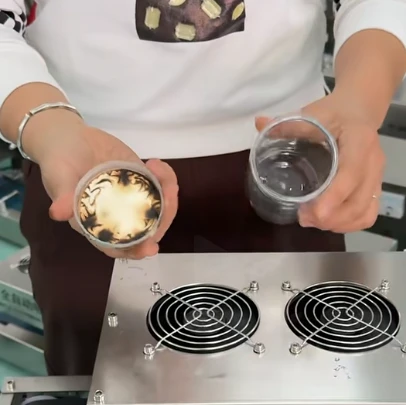
Згоріла або перегрілася індукційна пломба
Вкладиш може потемніти, вигоріти, деформуватися або мати запах горілого. Залежно від конструкції вкладиша та серйозності перегріву матеріал підкладки також може змінити колір або пошкодитися.
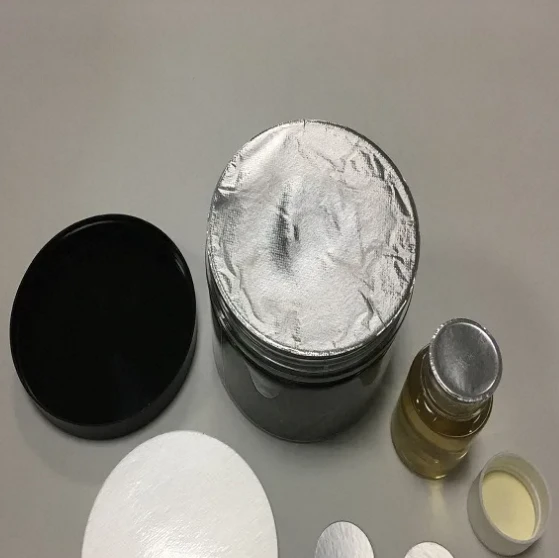
Нерівне або часткове ущільнення
Лише частина вкладиша з’єднується з отвором контейнера, тоді як інші ділянки залишаються незапечатаними. Це може бути викликанонерівномірний тиск, аннеправильне горлечко пляшки, забруднення, абоневідповідні умови герметизації.
Ці дефекти не слід розглядати як одну проблему. Наприклад, зморшкуватий вкладиш може свідчити про перегрів в одній ситуації, але про нерівний контакт або недостатнє нагрівання в іншій.
2. Чому вкладиші індукційного ущільнення зморщуються?
Індукційні ущільнювальні вкладишізазвичай зморщуються, коли тепло, тиск або невідповідність розмірів заважають вкладишу прилягати до отвору контейнера.
Найпоширеніші причини включають:
2.1 Надмірна потужність індукції
Надмірна індукційна потужність або час нагрівання можуть спричинити перегрів, усадку або деформацію шару термозварювання. Це може спотворити шар алюмінієвої фольги, спричинивши зморшки. У важких випадках вкладиш може обгоріти, пошкодитися або розірватися.
2.2 Збільшений діаметр вкладиша
Якщо діаметр вкладиша значно більший за отвір контейнера, надлишок матеріалу може не прилягати до горловини. Він може стиснутися під час накладання кришки та запечатування, утворюючи зморшки по краях.
Перевірте, чи відповідає діаметр вкладиша отвору контейнера. Деякі прикладні посилання використовують різницю в розмірах приблизно 0,5 мм як початкову точку огляду. Однак прийнятний допуск залежить від конструкції контейнера, конструкції вкладиша та фактичних результатів тесту на герметичність.
2.3 Переміщення контейнера або неправильне розташування
Якщо контейнер рухається під час герметизації або неправильно вирівняний з індукційною головкою, вкладиш може отримувати нерівномірний нагрів або тиск. Це може призвести до того, що одна сторона буде міцніше ущільнюватися, ніж інша, що призведе до появи зморшок.
Тиск під час закручування кришки також має значення.Надмірне затягування кришки не обов’язково покращує ефективність ущільненняі може сприяти непостійному контакту лайнера.
2.4 Нерівні або забруднені отвори контейнера
Викривлені, пом’яті або нерівні отвори контейнера можуть перешкоджати постійному контакту вкладиша. Масло, пил та інші забруднення на поверхні ущільнення також можуть перешкоджати теплопередачі та тиску ущільнення, що призводить до нерівномірного ущільнення та зморшок.
Навіть якщо термозварювальний шар сумісний з матеріалом пляшки, зміни в отворі контейнера все одно можуть вплинути на ефективність ущільнення. Це одна з причинПЕТ-пляшки можуть не закриватися належним чином навіть за допомогою відповідного термозварювального шару.
2.5 Невідповідна якість вкладиша
Зморшки також можуть виникати від самого лайнера. Нерівномірна товщина, поганий контроль натягу ламінування, деформація матеріалу або зморшки, що виникають під час перетворення, можуть вплинути на площинність вкладиша та ефективність ущільнення.
Як усунути несправність зі зморшкамиІндукційні ущільнювальні вкладиші
Виконайте такі дії, щоб виявити та вирішити проблему:
Крок 1
Перевірте розмір вкладиша та його вирівнювання
Переконайтеся, що діаметр вкладиша відповідає отвору контейнера та що він правильно відцентрований.
Крок 2
Відрегулюйте параметри нагріву
При незмінних інших умовах поступово зменшуйте потужність індукції або час нагрівання. Перевірте, чи зморшки зменшуються, забезпечуючи надійність ущільнення.
Крок 3
Огляньте отвір контейнера
Переконайтеся, що поверхня запечатування рівна та чиста, а контейнери залишаються стабільними під час процесу запечатування.
Крок 4
Перевірте якість вкладиша
Якщо проблема не зникає після налаштування обладнання, перевірте товщину вкладиша, якість ламінування та конструкцію матеріалу.
Якщо зменшення потужності індукції допомагає усунути зморшки, але також послаблює герметичність, проблема може бути спричинена не лише налаштуванням потужності. Можливо, знадобляться додаткові перевірки, щоб визначити, чи є конструкція вкладиша, матеріал і специфікації контейнера сумісними.
Для застосувань із особливими вимогами до пляшок і кришок,відповідність індивідуального вкладиша та тестування зразківможе допомогти оцінити сумісність вкладишів перед масовим виробництвом.
3. Чому горять вкладиші індукційного ущільнення?
Горіння, як правило, пов’язане з надмірним нагріванням під час процесу індукційного зварювання.
Найпоширеніші причини включають наступні.

3.1 Потужність індукції надто висока
Індукційне поле генерує тепло в шарі алюмінієвої фольги. Якщо потужність занадто висока для конкретної комбінації вкладиша, кришки та контейнера, фольга та навколишні матеріали можуть перегріватися.
Можливі ознаки:
- Потемніла або змінила колір фольга
- Горілого або незвичний запах
- Деформовані матеріали вкладишів
- Пошкоджені підкладкові шари
- Важке або нерегулярне видалення вкладиша
рішення:Поступово зменшуйте потужність індукції та перевіряйте результати за допомогою контрольованих зразків.
3.2 Швидкість конвеєра надто низька
Швидкість конвеєра визначає, як довго кожен контейнер залишається під індукційною запаювальною головкою.
Якщо конвеєр рухається надто повільно, вкладиш отримує тепло довше. Навіть якщо налаштування потужності не змінено, надмірний час витримки може спричинити перегрів.
рішення:
- Перевірте фактичну швидкість конвеєра.
- Переконайтеся, що виробнича лінія працює стабільно.
- Перевірте, чи накопичуються контейнери під індукційною головкою.
- Відрегулюйте швидкість і потужність разом за допомогою контрольованих випробувань.
3.3 Контейнери зупиняються під індукційною головкою
Переривання виробничої лінії може призвести до того, що контейнери залишатимуться під активною індукційною головкою довше, ніж передбачалося.
Це може призвести до локального перегріву, особливо якщо машина продовжує працювати, коли контейнери стоять нерухомо.
рішення:
- Перевірте блокування конвеєра та механізм зупинки.
- Не залишайте контейнери під індукційною головкою під напругою.
- Дотримуйтесь інструкцій виробника машини з експлуатації та безпеки.
- Огляньте контейнери, вироблені під час будь-якого переривання лінії, перш ніж звільнити їх.
3.4 Неправильне положення ущільнювальної головки
Відстань і центрування між індукційною головкою та ковпачком можуть впливати на постійність нагрівання.
Неправильне налаштування може спричинити нерівномірне освітлення або надмірне нагрівання в певних областях.
рішення:
- Перевірте висоту голови відповідно до специфікацій виробника обладнання.
- Перевірте, чи зварювальна головка розташована по центру та паралельно конвеєру.
- Переконайтеся, що розмір кришки підходить для встановленої індукційної головки.
Правильне положення голови залежить від конструкції машини та розмірів упаковки. Не використовуйте універсальне налаштування зазору без консультації з постачальником обладнання.
4. Як усунути проблеми з індукційним ущільненням
Замість того, щоб змінювати кілька налаштувань машини одночасно, використовуйте покроковий процес перевірки.
| Виявлена проблема | Можлива причина | Рекомендована перевірка |
|---|---|---|
| Зморшкувата фольга з темним забарвленням | Надмірне нагрівання або час впливу | Перевірте потужність і швидкість конвеєра |
| Зморшки без видимої зміни кольору | Нерівномірний контакт, тиск або нагрівання | Огляньте горлечко пляшки та кришку |
| Часткова герметизація навколо отвору пляшки | Нерівномірний тиск або нерівна поверхня ущільнення | Перевірте момент затягування кришки та покриття пляшки |
| Обгоріла фольга або матеріал підкладки | Надмірна потужність або тривалий вплив | Перегляньте умови роботи та обриви лінії |
| Різні результати між контейнерами | Невідповідні розміри пляшки або кришка | Порівняйте партії контейнерів і умови укупорки |
| Слабке зчеплення, незважаючи на нормальний вигляд | Несумісний вкладиш або недостатня енергія ущільнення | Перевірте технічні характеристики вкладиша та виконайте випробування ущільнень |
Практична послідовність усунення несправностей
Крок 1
Огляньте вкладиш
Перевірте конструкцію вкладиша, орієнтацію, стан і сумісність з матеріалом контейнера.
Крок 2
Огляньте пляшку і кришку
Перевірте отвір пляшки на наявність деформації, забруднення або нерівності поверхні. Переконайтеся, що ковпачок встановлено належним чином.
Крок 3
Перевірте індукційний ущільнювач
Запишіть налаштування потужності, швидкість конвеєра, положення зварювальної головки та будь-які останні зміни в роботі машини.
Крок 4
Проведіть перевірку контрольованого зразка
Використовуйте однакову комбінацію пляшки, кришки та вкладиша. Коригуйте одну змінну за раз, щоб можна було визначити вплив кожної зміни.
Крок 5
Оцініть ущільнення після охолодження
Огляньте підводку на предмет зморшок, зміни кольору та консистенції зв’язку. Виконайте відповідні тести на цілісність ущільнювача для упаковки.
Тільки візуальний огляд не може підтвердити, що упаковка є герметичною. Метод тестування повинен відображати фактичний продукт, вимоги до упаковки та умови розповсюдження.
5. Як запобігти зморшкуванню та вигоранню під час виробництва
Запобігання дефектам запечатування вимагає постійного контролю всього процесу пакування.
5.1 Підтвердьте сумісність вкладиша та контейнера
Перед масовим виробництвом переконайтеся, що індукційний вкладиш підходить для матеріалу пляшки та конструкції кришки.
Термозварювальний шар, діаметр вкладиша та загальну конструкцію слід розглядати разом.
5.2 Встановлення стабільного робочого вікна
Визначте відповідну потужність, швидкість конвеєра та позиціонування головки за допомогою тестування зразка.
Запишіть підтверджені налаштування для кожної специфікації пакування. Уникайте покладатися на одне загальне налаштування для різних розмірів пляшок і конструкцій вкладишів.
5.3 Підтримуйте послідовне застосування кришки
Регулярно перевіряйте момент затягування кришки та умови посадки. Нерівномірне застосування кришки може вплинути на тиск між вкладишем і отвором пляшки.
5.4 Перевірте якість шийки пляшки
Розмір горлечка пляшки та площинність ущільнювальної поверхні можуть впливати на ефективність ущільнення.
Огляньте вхідні контейнери та зверніть увагу на зміни між виробничими партіями.
5.5 Моніторинг виробничих змін
Змінюючи розміри пляшок, кришки, постачальників вкладишів або швидкість виробництва, повторіть необхідні перевірки герметизації.
Налаштування, яке працює для однієї комбінації упаковки, може не працювати для іншої.
6. Часті запитання
Чому моя індукційна фольга мнеться, але не горить?
+
-
Зморшки без зміни кольору можуть бути пов’язані з нерівномірним контактом, неправильними отворами пляшки, непостійним тиском кришки або недостатнім нагріванням. Огляньте ємність і кришку, перш ніж вважати, що потужність індукції занадто висока.
Чи завжди збільшення потужності індукції покращує герметичність?
+
-
Ні. Збільшення потужності може допомогти, коли енергія ущільнення недостатня, але надмірна потужність може спричинити перегрів, деформацію вкладиша або опік. Правильне налаштування залежить від вкладиша, контейнера, кришки та умов виробництва.
Чи може згоріла індукційна пломба все ж забезпечити надійний захист?
+
-
Спалений або видимо пошкоджений вкладиш не можна вважати прийнятним без подальшої оцінки. Перегрів може пошкодити герметизуючий шар або інші компоненти вкладиша. Постраждалу продукцію слід ізолювати та оцінити за допомогою відповідних перевірок якості.
Чи може неправильно підібраний індукційний вкладиш викликати зморшки?
+
-
так Невідповідна конструкція вкладиша або термозварювального шару може призвести до поганого з’єднання або нестабільної герметизації. Підтвердьте сумісність з матеріалом контейнера та кришкою перед виробництвом.
Чи варто замінитиіндукційний вкладишякщо він продовжує зморщуватися?
+
-
Не обов'язково. Спочатку перевірте відкриття пляшки, застосування ковпачка, положення ущільнювальної головки, налаштування потужності та швидкість конвеєра. Якщо ці умови контрольовані, а проблема продовжується, перегляньте специфікацію вкладиша та проведіть порівняльний тест зразка.
Висновок
Зморшкуваті або підгорілі вкладиші для індукційного ущільнення не завжди спричинені самим індукційним ущільнювачем. Надмірне нагрівання, недостатня енергія ущільнення, нерівномірний тиск кришки, неправильні отвори пляшок і несумісні матеріали вкладишів можуть сприяти дефектам ущільнення.
Найефективніший підхід полягає в тому, щоб перевірити всю систему пакування, визначити фактичну причину та коригувати одну змінну за раз.
Вибір відповідного індукційного ущільнювального вкладиша та підтвердження його сумісності з кришкою та контейнером перед масовим виробництвом може допомогти зменшити дефекти ущільнення та покращити стабільність виробництва.
Якщо у вас періодично виникають проблеми з індукційним запаюванням, корисною відправною точкою стане спільний перегляд матеріалу пляшки, технічних характеристик кришки, конструкції вкладиша та умов роботи машини.


